

注:因业务调整,暂不接受个人委托测试
主轴锻件探伤检测,该服务由微析[检测服务专项实验室]提供技术支持。北京微析技术研究院检测试验室进行的[主轴锻件探伤检测],可出具严谨、合法、合规的第三方检测报告。
如果您对[主轴锻件探伤检测]有任何检测报告、检测报价、检测方案等问题可咨询检测工程师,我们的检测工程师收到信息会在第一时间联系您...
服务地区:全国(微析在全国各地均有合作机构)
服务周期:5-7个工作日(可加急)
相关资质:相关合作资源可提供CMA、CNAS检测报告
服务模式:样品寄送或现场取样
服务对象:企事业单位、高校、科研院所
服务方向:科学研究、采购使用、贸易销售、生产研发
服务标准:国家标准、行业标准、企业标准、地方标准、国外标准、并接受定制非标检测
主轴锻件探伤检测项目范围
主轴锻件探伤检测主要包括对锻件内部的裂纹、夹渣、气孔等缺陷的检测。通过探伤技术,可以准确地判断锻件内部的质量状况,为后续的加工和使用提供可靠的依据。探伤检测可以检测锻件的整个截面,包括表面和内部,确保锻件的质量符合相关标准和要求。
探伤检测还可以检测锻件的硬度分布、组织结构等方面的情况,以评估锻件的综合性能。此外,探伤检测还可以用于监测锻件在使用过程中的损伤情况,及时发现问题并采取相应的措施。
在主轴锻件探伤检测中,需要对不同类型的缺陷进行分类和评估,以便采取相应的处理措施。同时,还需要对探伤检测结果进行记录和分析,为后续的质量控制提供数据支持。
主轴锻件探伤检测所需样品
对于主轴锻件探伤检测,所需的样品通常为待检测的主轴锻件本身。这些锻件可以是新制造的,也可以是在使用过程中出现问题需要进行检测的。在取样时,需要确保样品的代表性,即能够反映整个锻件的质量状况。
对于大型主轴锻件,可能需要截取部分样品进行检测,以避免对整个锻件造成损坏。在截取样品时,需要选择合适的位置和角度,以确保检测结果的准确性。
此外,还需要对样品进行标记和编号,以便在检测过程中进行跟踪和识别。同时,还需要对样品的来源、制造工艺等信息进行记录,以便在需要时进行追溯。
在准备样品时,需要确保样品的表面干净、无油污和杂质,以避免影响探伤检测的结果。如果样品表面存在油污或杂质,需要进行清洗和处理。
主轴锻件探伤检测所需仪器
超声波探伤仪、磁粉探伤仪、渗透探伤剂、涡流探伤仪。
主轴锻件探伤检测操作方法
超声波探伤法:将超声波探头放置在主轴锻件表面,通过发射超声波并接收反射波来检测内部缺陷。调整探头的位置、角度和频率,以确保能够覆盖整个锻件的检测范围。根据反射波的信号特征,判断锻件内部是否存在缺陷及其位置、大小等信息。
磁粉探伤法:将磁粉施加在主轴锻件表面,利用磁场的作用使磁粉聚集在缺陷处形成磁痕,从而显示出缺陷的位置和形状。通过观察磁痕的分布和特征,判断锻件内部是否存在裂纹等缺陷。在探伤过程中,需要注意磁场的强度和方向,以确保磁粉能够有效地聚集在缺陷处。
渗透探伤法:将渗透探伤剂涂敷在主轴锻件表面,渗透剂会渗入缺陷中。然后去除表面的渗透剂,再涂上显像剂,使渗透剂在显像剂的作用下显现出缺陷的痕迹。通过观察渗透剂的痕迹,判断锻件内部是否存在裂纹等缺陷。在探伤过程中,需要注意渗透剂的选择和使用方法,以确保探伤结果的准确性。
涡流探伤法:利用交变电流在导体中产生的涡流效应,通过检测涡流的变化来判断主轴锻件内部是否存在缺陷。将探头放置在锻件表面,通过改变探头的频率和位置,检测涡流的变化情况。根据涡流的变化特征,判断锻件内部是否存在缺陷及其位置、大小等信息。
主轴锻件探伤检测标准依据
GB/T 11345 - 2013《钢焊缝手工超声波探伤方法和探伤结果分级》
JB/T 6062 - 2007《无损检测 磁粉探伤》
JB/T 4730.5 - 2005《承压设备无损检测 第 5 部分:渗透检测》
JB/T 4730.8 - 2010《承压设备无损检测 第 8 部分:涡流检测》
主轴锻件探伤检测服务周期
一般情况下,主轴锻件探伤检测的服务周期为 5 - 7 个工作日,具体周期可能会根据检测工作量、样品复杂程度等因素而有所调整。主轴锻件探伤检测报告用途
在竞标过程中,探伤检测报告可以作为证明主轴锻件质量的重要依据,增加竞标成功的几率。
对于销售部门来说,探伤检测报告可以向客户展示主轴锻件的质量状况,提高客户对产品的信任度,促进销售。
在新品研发阶段,探伤检测报告可以帮助研发人员了解主轴锻件的内部质量,为产品的改进和优化提供参考。
当主轴锻件在使用过程中出现问题时,探伤检测报告可以用于问题诊断,帮助确定问题的原因和位置,以便采取相应的措施进行修复。
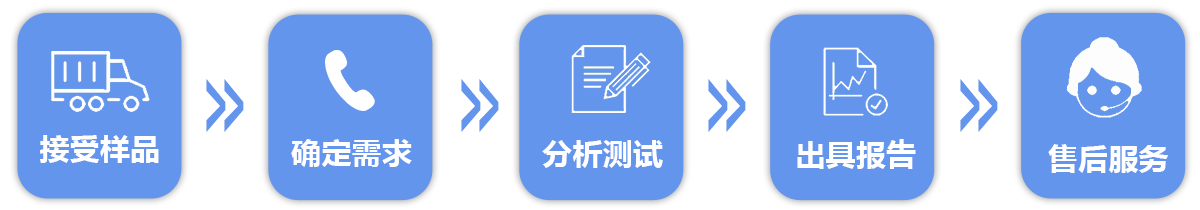
微析服务流程
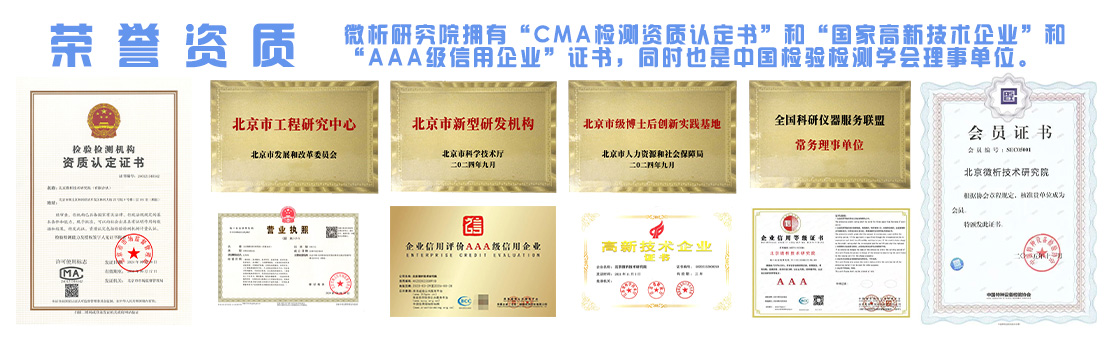
微析相关资质
微析服务优势
微析实验仪器