

注:因业务调整,暂不接受个人委托测试
镀铝锌压型钢板检测,该服务由微析[检测服务专项实验室]提供技术支持。北京微析技术研究院检测试验室进行的[镀铝锌压型钢板检测],可出具严谨、合法、合规的第三方检测报告。
如果您对[镀铝锌压型钢板检测]有任何检测报告、检测报价、检测方案等问题可咨询检测工程师,我们的检测工程师收到信息会在第一时间联系您...
服务地区:全国(微析在全国各地均有合作机构)
服务周期:5-7个工作日(可加急)
相关资质:相关合作资源可提供CMA、CNAS检测报告
服务模式:样品寄送或现场取样
服务对象:企事业单位、高校、科研院所
服务方向:科学研究、采购使用、贸易销售、生产研发
服务标准:国家标准、行业标准、企业标准、地方标准、国外标准、并接受定制非标检测
镀铝锌压型钢板检测项目范围
镀铝锌压型钢板的检测项目范围较为广泛,包括外观质量检测,需检查钢板表面是否有划痕、锈斑、色差等缺陷;尺寸偏差检测,要测量钢板的长度、宽度、厚度等尺寸是否符合标准要求;镀层质量检测,着重检测镀铝锌层的厚度、均匀性以及结合力等;力学性能检测,如弯曲性能、拉伸性能等,以评估钢板在受力情况下的性能表现。
此外,还需对耐腐蚀性能进行检测,观察钢板在特定环境下的耐腐蚀能力;焊接性能检测,对于有焊接要求的镀铝锌压型钢板,要检测焊接部位的质量和强度;成型性能检测,确保钢板在加工成型过程中不会出现开裂、变形等问题。
同时,对镀层的耐候性也需进行检测,了解钢板在户外长期使用过程中镀层的稳定性和耐久性。这些检测项目相互关联,共同保障镀铝锌压型钢板的质量和性能。
镀铝锌压型钢板检测所需样品
用于外观质量检测的样品应选取表面较为平整、无明显瑕疵的镀铝锌压型钢板,以确保能准确观察到表面的细微缺陷。
尺寸偏差检测所需样品需从不同批次、不同规格的镀铝锌压型钢板中随机抽取,保证样本的代表性,分别测量长度、宽度和厚度等尺寸,以获取全面的尺寸数据。
镀层质量检测的样品应选择镀铝锌层厚度均匀、结合力良好的部位,同时要注意避免选取可能存在镀层缺陷的局部区域,以确保检测结果的准确性。
力学性能检测的样品应选取厚度适中、材质均匀的镀铝锌压型钢板,用于进行弯曲、拉伸等力学试验,以评估其在受力情况下的性能。
耐腐蚀性能检测的样品需在相同的环境条件下进行处理,例如暴露在特定的盐雾环境中,选取多块不同位置的钢板进行对比测试,以全面了解其耐腐蚀性能。
焊接性能检测的样品应选择有代表性的焊接部位,包括对接焊缝、角焊缝等,确保焊接质量的检测具有可靠性。
成型性能检测的样品应选取经过成型工艺加工后的镀铝锌压型钢板,观察其成型后的形状、尺寸变化以及是否出现开裂等问题,以评估成型工艺的适用性。
镀铝锌压型钢板检测所需仪器
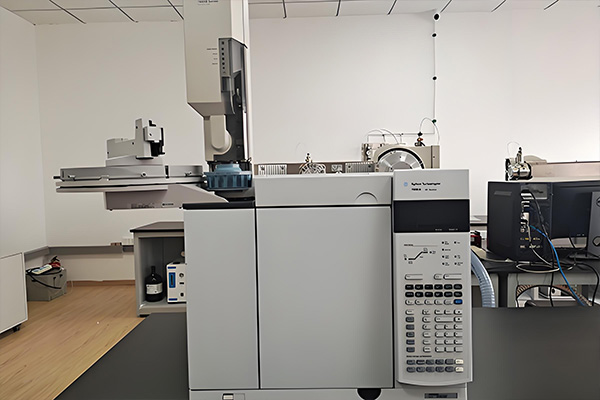
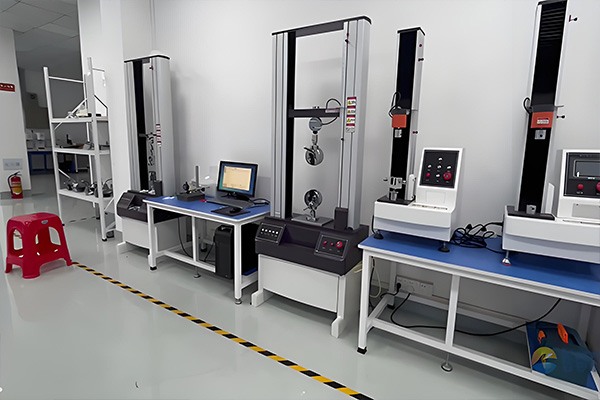
显微镜、卷尺、镀层测厚仪、弯曲试验机、拉伸试验机、盐雾试验机、焊接检测仪。
镀铝锌压型钢板检测注意方法
在进行外观质量检测时,要注意光线的充足和均匀,避免因光线问题导致对缺陷的误判。同时,检测人员应具备敏锐的观察力和丰富的经验,能够准确识别各种表面缺陷。
尺寸偏差检测过程中,要确保卷尺的准确性和测量方法的正确性,多次测量取平均值,以减小测量误差。对于尺寸较大的钢板,要注意测量工具的精度和稳定性。
镀层质量检测时,要严格按照镀层测厚仪的操作规程进行操作,避免因操作不当影响测量结果。同时,要对不同部位的镀层进行多点测量,以确保镀层厚度的均匀性。
力学性能检测需要严格控制试验条件,如加载速度、试验温度等,确保试验结果的可靠性。在进行弯曲和拉伸试验时,要注意观察试件的变形情况,及时记录试验数据。
耐腐蚀性能检测要注意盐雾试验的时间和条件控制,确保试验的重复性和可比性。同时,要对试验后的钢板进行仔细观察和分析,判断其耐腐蚀性能的优劣。
焊接性能检测时,要选择合适的焊接检测仪,并按照操作规程进行操作,对焊接部位的质量进行全面检测,包括焊缝的外观、内部质量等。
成型性能检测要注意成型工艺的合理性和稳定性,避免因成型工艺不当导致钢板出现开裂等问题。同时,要对成型后的钢板进行严格的质量检验,确保其符合设计要求。
镀铝锌压型钢板检测操作步骤
外观质量检测操作步骤:首先将样品放置在光线充足、均匀的环境中,然后用肉眼或借助显微镜仔细观察钢板表面,记录表面的划痕、锈斑、色差等缺陷情况,对于发现的问题要进行拍照或标注,以便后续分析和处理。
尺寸偏差检测操作步骤:使用卷尺对样品的长度、宽度和厚度进行测量,测量时要将卷尺紧贴钢板表面,确保测量数据的准确性。对于每个尺寸,要在不同位置进行多次测量,取平均值作为最终的尺寸偏差数据。
镀层质量检测操作步骤:选用合适的镀层测厚仪,按照仪器的操作规程对样品的镀铝锌层厚度进行测量。在测量过程中,要确保测厚仪的探头与钢板表面接触良好,避免因接触不良导致测量误差。对于不同部位的镀层,要进行多点测量,以获取镀铝锌层厚度的均匀性数据。
力学性能检测操作步骤:根据试验要求,将样品安装在弯曲试验机或拉伸试验机上,调整试验参数,如加载速度、试验温度等。然后开始进行试验,在试验过程中,要密切观察试件的变形情况,及时记录试验数据,如弯曲角度、拉伸力等。试验结束后,对试件进行分析和评估,判断其力学性能是否符合标准要求。
耐腐蚀性能检测操作步骤:将样品放置在盐雾试验箱中,按照规定的盐雾试验条件进行试验,如盐雾浓度、试验时间等。试验过程中,要定期对样品进行观察和记录,如观察样品表面的腐蚀情况、记录腐蚀时间等。试验结束后,对样品进行清洗和干燥,然后对其进行腐蚀程度的评估,判断其耐腐蚀性能是否符合标准要求。
焊接性能检测操作步骤:选用合适的焊接检测仪,对样品的焊接部位进行外观检查,观察焊缝的外观质量,如焊缝的形状、尺寸、表面粗糙度等。然后使用焊接检测仪对焊缝进行内部质量检测,如探伤检测等,以判断焊缝内部是否存在缺陷。对于发现的焊接问题,要及时进行修复和处理,并重新进行检测,直至焊接质量符合标准要求。
成型性能检测操作步骤:将样品进行成型加工,如弯曲、拉伸等,观察成型后的形状、尺寸变化以及是否出现开裂等问题。在成型过程中,要严格控制成型工艺参数,如成型压力、成型速度等,确保成型质量。成型后,对样品进行尺寸测量和质量检验,判断其是否符合设计要求。
镀铝锌压型钢板检测标准依据
GB/T 12755-2008《建筑用压型钢板》
GB/T 2518-2008《连续热镀锌钢板及钢带》
JGJ 75-2012《金属与石材幕墙工程技术规范》
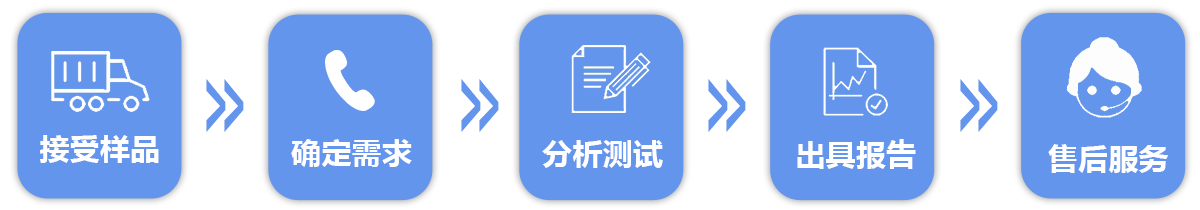
微析服务流程
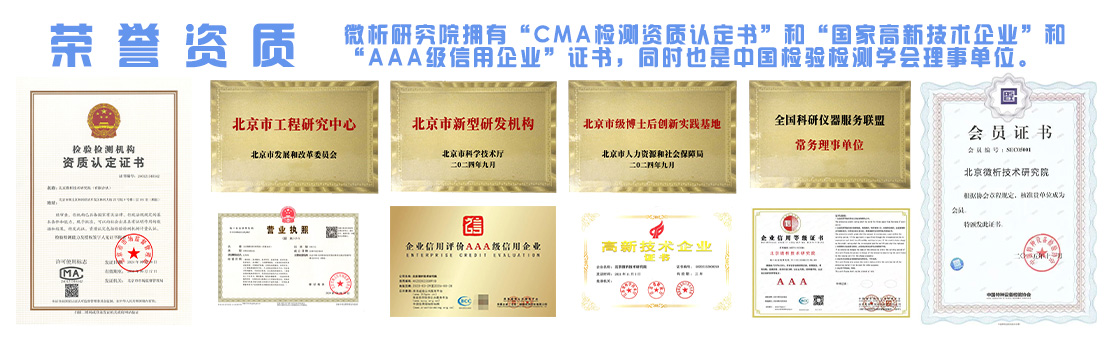
微析相关资质
微析服务优势
微析实验仪器