

注:因业务调整,暂不接受个人委托测试
253ma不锈钢板检测,该服务由微析[检测服务专项实验室]提供技术支持。北京微析技术研究院检测试验室进行的[253ma不锈钢板检测],可出具严谨、合法、合规的第三方检测报告。
如果您对[253ma不锈钢板检测]有任何检测报告、检测报价、检测方案等问题可咨询检测工程师,我们的检测工程师收到信息会在第一时间联系您...
服务地区:全国(微析在全国各地均有合作机构)
服务周期:5-7个工作日(可加急)
相关资质:相关合作资源可提供CMA、CNAS检测报告
服务模式:样品寄送或现场取样
服务对象:企事业单位、高校、科研院所
服务方向:科学研究、采购使用、贸易销售、生产研发
服务标准:国家标准、行业标准、企业标准、地方标准、国外标准、并接受定制非标检测
253ma 不锈钢板检测项目范围
主要包括外观质量检测,如表面是否有划痕、锈斑等;尺寸精度检测,涵盖长度、宽度、厚度等尺寸是否符合标准;力学性能检测,像拉伸强度、屈服强度等;化学成分检测,确保铬、镍等元素的含量在规定范围内。
还需对其耐腐蚀性能进行检测,判断在不同环境下的抗腐蚀能力;探伤检测,检查内部是否存在裂纹等缺陷;焊接性能检测,评估焊接后的质量稳定性。
另外,要对其热处理后的性能变化进行检测,以保证经过热处理后的不锈钢板仍能满足使用要求;以及对其加工性能的检测,包括切割、冲压等加工过程中的表现。
253ma 不锈钢板所需样品
用于外观质量检测的样品,应选取表面较为平整、无明显瑕疵的部位,以便能准确观察到细微的划痕和锈斑等情况。
尺寸精度检测的样品,需在板材的不同位置进行测量,如四个角和中心部位,以保证测量结果的准确性和代表性。对于力学性能检测,应截取一定长度和宽度的试样,同时要保证厚度均匀,避免因厚度差异对测试结果产生影响。
化学成分检测的样品,要从板材的不同区域取样,混合均匀后进行分析,以确保检测结果能反映整个板材的化学成分情况。在进行耐腐蚀性能检测时,需准备多块相同规格的样品,分别置于不同的腐蚀环境中进行试验。
探伤检测的样品,应选择可能存在缺陷的区域或者随机抽取不同位置的样品,以全面检测内部缺陷情况。焊接性能检测的样品,要选取合适的焊接部位和焊接工艺进行试验,同时准备未焊接的对比样品。
热处理性能检测的样品,应选取经过相同热处理工艺后的不同部位进行测试,以观察性能变化的均匀性。加工性能检测的样品,可根据加工要求选取相应的形状和尺寸,如切割成条状或块状进行切割性能测试等。
253ma 不锈钢板所需仪器
外观质量检测:放大镜、游标卡尺、表面粗糙度仪。力学性能检测:万能材料试验机、拉伸试验机、冲击试验机。
化学成分检测:光谱分析仪、化学滴定仪、直读光谱仪。
耐腐蚀性能检测:盐雾试验机、电化学工作站、腐蚀速率测试仪。
探伤检测:超声波探伤仪、磁粉探伤仪、渗透探伤剂。
焊接性能检测:焊接试验机、焊缝探伤仪、拉伸弯曲试验机。
热处理性能检测:金相显微镜、硬度计、热膨胀仪。
加工性能检测:切割机、冲压机、弯曲试验机。
253ma 不锈钢板注意方法
在外观质量检测中,要注意避免样品表面受到污染,检测环境应保持清洁,防止灰尘等杂质附着在样品表面影响检测结果。
尺寸精度检测时,要严格按照测量规范进行操作,量具的精度应满足检测要求,测量过程中要保证量具与样品表面垂直,避免测量误差。
化学成分检测需注意样品的预处理,如清洗、打磨等,要确保样品的代表性,避免因预处理不当导致化学成分偏差。同时,要严格控制检测环境的温度和湿度,防止对检测结果产生影响。
在进行耐腐蚀性能检测时,要注意盐雾试验的时间和浓度控制,以及电化学工作站的参数设置,确保试验条件的一致性和准确性。探伤检测过程中,要注意探伤剂的涂抹均匀性和探伤仪器的操作规范,避免漏检或误检。
焊接性能检测时,要选择合适的焊接工艺和参数,焊接后的样品要进行充分的冷却和处理,以保证检测结果的可靠性。加工性能检测中,要注意加工设备的精度和稳定性,以及加工过程中的操作规范,避免因加工因素导致样品损坏或性能变化。
热处理性能检测要严格按照热处理工艺进行操作,控制好加热速度、保温时间和冷却速度等参数,同时要注意热处理后的样品冷却速度不能过快,以免产生内部应力。
253ma 不锈钢板操作步骤
外观质量检测步骤:首先用放大镜仔细观察样品表面,记录划痕、锈斑等情况;然后使用游标卡尺测量样品的长度、宽度和厚度等尺寸,精确到规定的精度;最后用表面粗糙度仪测量表面粗糙度值。
尺寸精度检测步骤:选取样品的不同位置,使用游标卡尺分别测量长度、宽度和厚度,每个位置测量多次取平均值;对于有特殊尺寸要求的部位,如圆角半径等,使用相应的量具进行测量;测量完成后,对数据进行整理和分析,判断是否符合标准要求。
力学性能检测步骤:准备好试样,安装在万能材料试验机上,按照规定的加载速度进行拉伸试验,记录拉伸过程中的力值和变形量;接着进行冲击试验,将试样放置在冲击试验机上,施加冲击载荷,观察试样的破坏情况;最后对试验数据进行处理和分析,得出力学性能指标。
化学成分检测步骤:将样品进行预处理,如清洗、打磨等,去除表面杂质;然后将样品放入光谱分析仪或直读光谱仪中,进行元素分析,得到铬、镍等元素的含量数据;对于一些需要精确测定的化学成分,可使用化学滴定仪进行滴定分析;分析结果后与标准值进行对比,判断是否合格。
耐腐蚀性能检测步骤:将样品放入盐雾试验机中,设定好盐雾的浓度和时间等参数,进行盐雾试验;试验结束后,用腐蚀速率测试仪测量样品的腐蚀速率;或者将样品连接到电化学工作站上,进行电化学腐蚀测试,记录相关数据;根据测试数据评估样品的耐腐蚀性能。
探伤检测步骤:对于超声波探伤,将探伤仪的探头放置在样品表面,调整探伤参数,进行扫查,观察探伤仪的显示屏,判断是否存在内部缺陷;磁粉探伤时,先对样品进行磁化,然后涂抹磁粉,观察磁粉的聚集情况,确定缺陷位置;渗透探伤则是将渗透探伤剂涂在样品表面,等待一段时间后清洗,观察是否有渗透痕迹,以判断是否有裂纹等缺陷。
焊接性能检测步骤:根据焊接工艺要求准备样品,进行焊接操作,焊接后对焊缝进行外观检查,确保焊缝平整、无气孔等缺陷;然后使用焊缝探伤仪对焊缝进行探伤检测,检查内部焊接质量;接着进行拉伸弯曲试验,将焊接后的试样进行拉伸和弯曲,观察焊缝的断裂情况;最后对试验数据进行分析,评估焊接性能是否符合要求。
热处理性能检测步骤:按照规定的热处理工艺对样品进行加热、保温和冷却等操作,控制好各个参数;热处理后,使用金相显微镜观察样品的金相组织变化,分析热处理对组织的影响;用硬度计测量样品不同部位的硬度,了解热处理后的硬度变化情况;使用热膨胀仪测量样品的热膨胀系数,评估热处理对材料热性能的影响。
加工性能检测步骤:根据加工要求选择合适的加工设备和工具,如切割机、冲压机等;进行加工操作,如切割、冲压等,记录加工过程中的情况;对加工后的样品进行尺寸精度测量,检查加工后的尺寸是否符合要求;观察样品的加工表面质量,如是否有裂纹、变形等缺陷。
253ma 不锈钢板标准依据
GB/T 14976-2012《流体输送用不锈钢无缝钢管》,该标准对不锈钢板的化学成分、力学性能等方面有相关规定。
GB/T 3280-2015《不锈钢冷轧钢板和钢带》,此标准涉及不锈钢板的外观质量、尺寸偏差等要求。
ASTM A240/A240M-19《不锈钢和耐热铬镍合金钢板、薄板和带材》,为 253ma 不锈钢板的检测提供了参考标准,包括耐腐蚀性能等方面的要求。
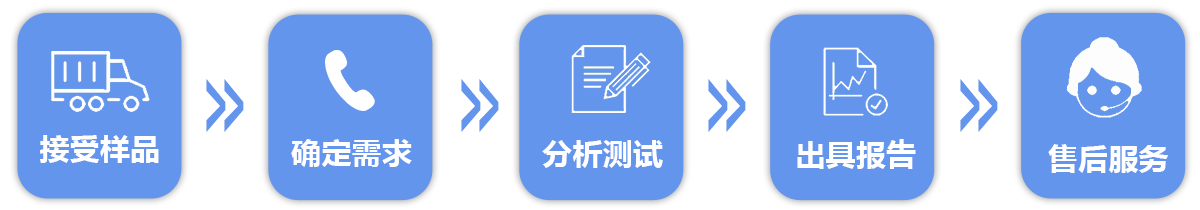
微析服务流程
微析相关资质
微析服务优势
微析实验仪器